Parameter pengelasan — daya, tekanan elektroda, dan waktu tunggu — ditetapkan dan dicatat untuk setiap batch kain yang masuk, dan sampel artikel pertama diuji secara destruktif pada awal setiap proses produksi. Lasan lengkung pada radius buttstock diuji kulitnya sebagai bagian terpisah. Catatan parameter tersedia untuk file kualitas OEM.
Kemampuan las tergantung pada polaritas molekul. TPU dan PVC dilas dengan bersih; polietilen dan polipropilen bersifat non-polar dan tidak dapat dilas RF; nilon atau poliester yang tidak dilapisi memerlukan laminasi yang dapat dilas. Basis anyaman 840D memiliki ketahanan terhadap abrasi dan laminasi TPU memberikan penghalang kedap air dan lapisan yang dapat dilas.
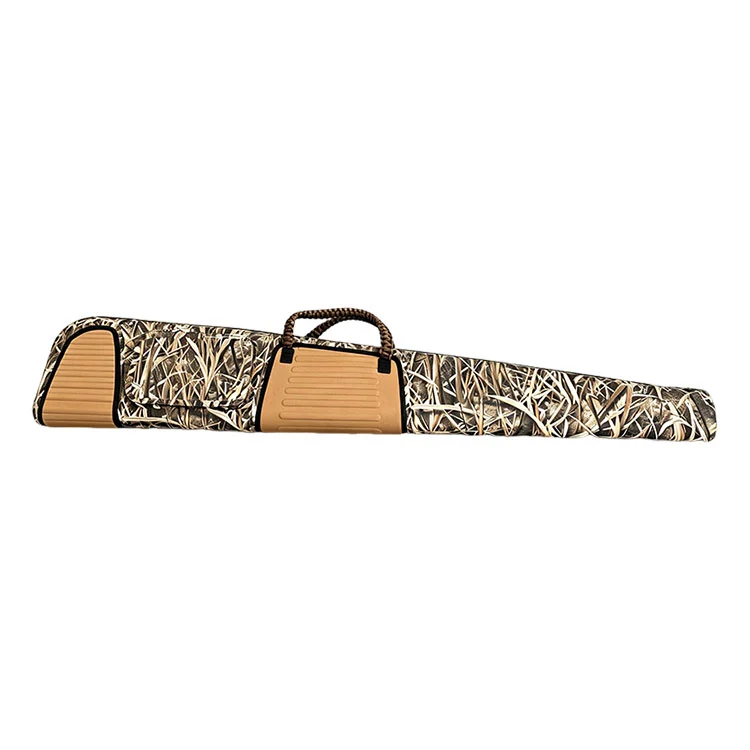
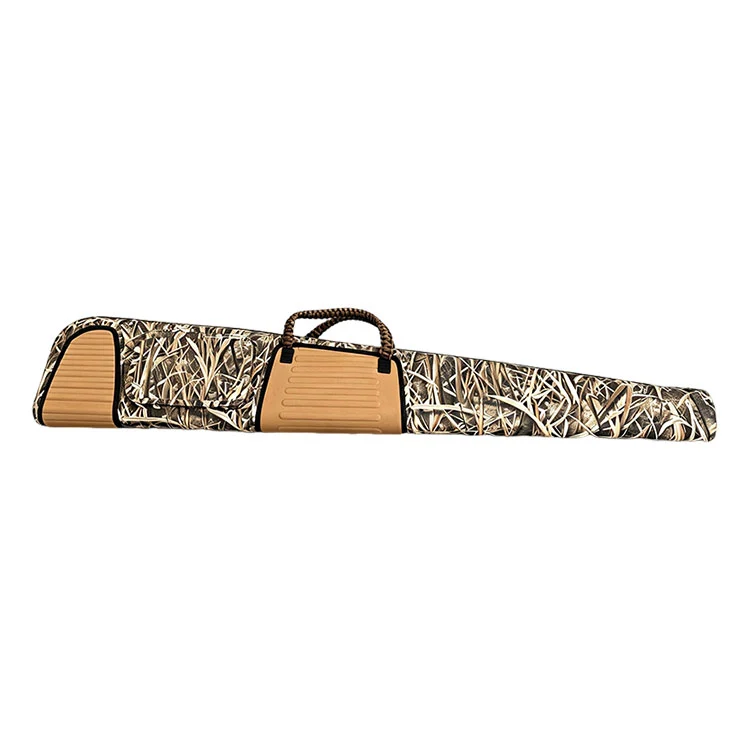
Cangkang las satu bagian yang menunjukkan profil bilik dan kantong las
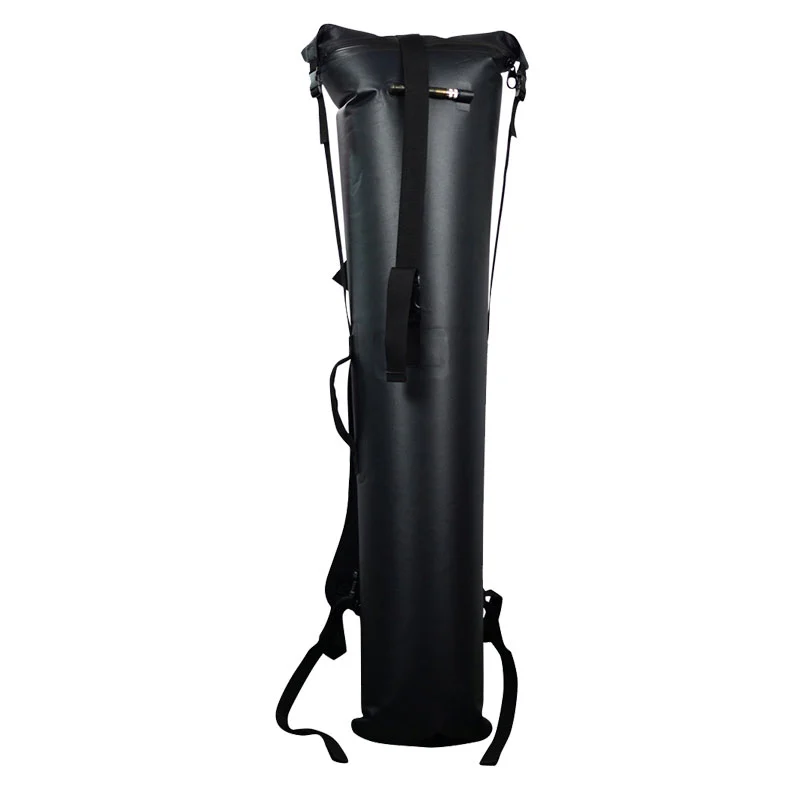
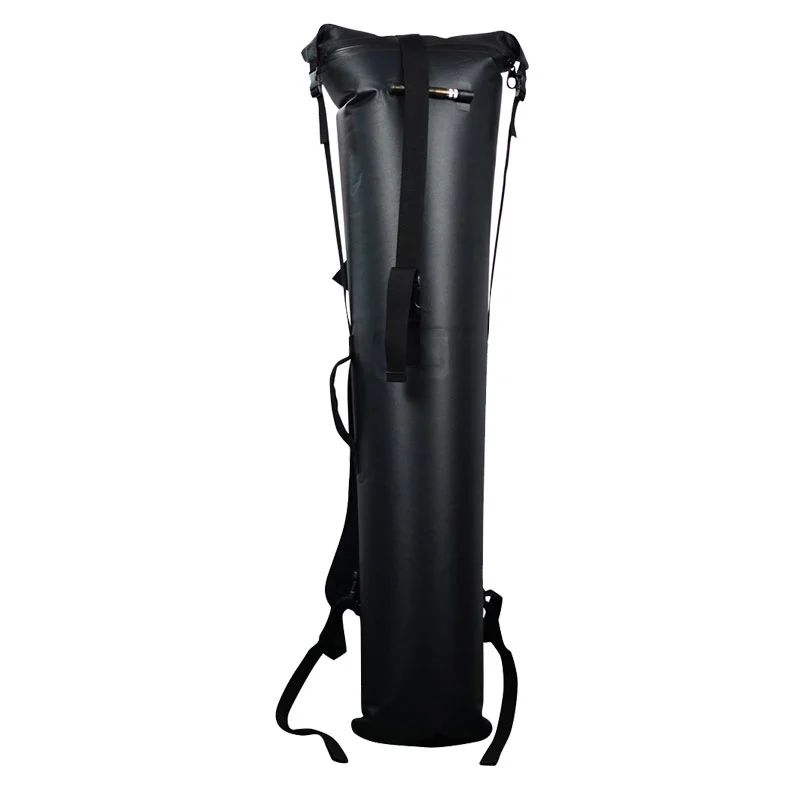
Kantong kering berbentuk silinder merupakan jahitan lurus yang diulang-ulang. Kotak senjata tidak memiliki bilik.
| Fitur | Konsekuensi Pengelasan |
| Ruang buttstock berbentuk bulat | Jalur las melengkung; perkakas elektroda berbentuk radius |
| Ruang barel meruncing | Lebar las harus tetap konstan seiring dengan menyempitnya panel |
| Profil datar 8 cm | Dua permukaan besar bertemu pada tepi las yang sempit dan bukan pada tabung yang digulung |
| Saku aksesori yang dilas | Operasi pengelasan kedua pada permukaan yang sudah dilas |
| Ritsleting dilas ke dalam jahitan | Bahan-bahan yang berbeda digabungkan dalam operasi yang sama |
| Tambalan jangkar tali | Pengelasan hibrid pada posisi beban titik |
Masing-masing merupakan keputusan perkakas dan parameter yang terpisah. Itulah sebabnya Kotak Senjata Las HF dengan bilik memiliki biaya pengembangan yang lebih tinggi daripada tabung dan mengapa kami mengutip perkakas secara eksplisit daripada melipatgandakannya menjadi harga satuan.
Frekuensi ditetapkan oleh peralatan. Segala kesalahan yang dapat dilakukan operator berada dalam tiga pengaturan, ditetapkan untuk setiap kumpulan kain yang masuk dan dicatat.
| Variabel | Fungsi | Jika Disetel Terlalu Rendah | Jika Ditetapkan Terlalu Tinggi |
| Kekuatan | Tingkat pembentukan panas pada sambungan | Kurang menyatu; jahitannya terpisah dengan rapi | Bahan terbakar atau menipis pada saat pengelasan |
| Tekanan elektroda | Memaksa lapisan yang melunak menjadi satu | Fusi tidak sempurna pada lebar las | Material terlantar; las menipis |
| Waktu tinggal | Total energi yang masuk ke dalam sendi | Pengelasan dingin dengan kekuatan ikatan yang buruk | Terlalu panas dan rapuh |
Pendinginan di bawah tekanan adalah langkah keempat dan langkah yang paling sering dilewati dalam produksi berbiaya rendah. Melepaskan elektroda sebelum polimer yang menyatu kembali mengeras akan meninggalkan sambungan yang terlihat benar dan terkelupas karena beban.
Prosesnya tergantung pada polaritas molekul. Polimer dengan dipol merespons medan bolak-balik dan memanas secara internal; polimer non-polar tidak merespons sama sekali, berapa pun daya yang diterapkan.
| Bahan | RF Dapat Dilas | Catatan |
| TPU | Ya | Sangat polar; mengelas dengan rapi — cangkang SL-E603 |
| PVC | Ya | Sangat polar; mengelas dengan baik, biaya lebih rendah, lebih berat |
| dilapisi PU | Bervariasi | Tergantung pada formulasi dan ketebalan lapisan |
| Polietilen | TIDAK | Non-polar; membutuhkan metode udara panas atau ultrasonik |
| Polipropilena | TIDAK | Non-polar; tidak dapat dilas RF |
| Nilon atau poliester tidak dilapisi | TIDAK | Kain dasar saja tidak bisa dilas |
Inilah sebabnya mengapa cangkangnya ditetapkan sebagai kain yang dilaminasi TPU, bukan sebagai kain tenun. Basis anyaman 840D memiliki ketahanan terhadap abrasi; laminasi TPU merupakan penghalang kedap air dan lapisan yang memungkinkan pengelasan.
| Uji pengelupasan destruktif: pada sampel yang dilas dengan benar, kain induk robek sebelum lasan terpisah. Lapisan yang terbuka bersih di sepanjang garis las menunjukkan tidak cukupnya energi pada sambungan dan memicu peninjauan parameter sebelum produksi dilanjutkan. Ini berjalan pada awal setiap proses produksi, dan catatan tersedia untuk file berkualitas OEM. |
| Mode Kegagalan pada Kasus yang Dijahit | Pada Cangkang yang Dilas |
| Pita jahitan terangkat setelah siklus pemanasan dan pencucian | Tidak ada kaset |
| Perforasi jarum akan terbuka kembali seiring bertambahnya usia perekat | Tidak ada perforasi |
| Jahitan menjadi longgar karena getaran | Tidak ada jahitan di badan kedap air |
| Jahitan saku bocor setelah dijahit menembus cangkang | Saku dilas ke permukaan yang kontinu |
| Jangkar tali menembus penghalang | Jangkar dilas ke tambalan tulangan |
| Pembersihan yang agresif akan menghilangkan tepi pita perekat | Cangkangnya bisa digosok dan disemprot |
| Barang | Spesifikasi |
| Model | SL-E603 |
| Jenis produk | Kotak senapan tahan air yang dilas sepenuhnya |
| Ukuran | 122 × 30 × 8 cm (perkiraan) |
| Berat | kira-kira. 1,1kg (perkiraan) |
| Kapasitas internal | kira-kira. 25–30 liter |
| Bahan cangkang | Kain laminasi TPU 840D |
| Konstruksi | RF dilas, bodi satu bagian |
| Jenis jahitan | Tepian yang dilas dan disegel panas dengan frekuensi tinggi |
| Peringkat tahan air | IPX7 |
| Penutup | Ritsleting tahan air |
| Saku aksesori | 1 saku ritsleting tahan air yang dilas |
| Profil | Ruang buttstock bulat, ruang barel meruncing |
| Membawa | Tali bahu yang dapat dilepas dan disesuaikan + pegangan yang diperkuat |
| jalur warna | Khaki / Hitam / Hijau Tentara, dua warna |
| Kompatibilitas senjata api | Berburu, aksi baut, senapan taktis; senapan |
| MOQ | 300 buah |
| Contoh waktu tunggu | 7–10 hari |
| Waktu tunggu produksi | 30–45 hari |
| OEM / ODM | Didukung |
| Asal | Cina |
| Pilihan | Catatan |
| Panjang badan khusus | Perkakas elektroda baru dikembangkan sesuai kebutuhan |
| Profil kamar | Radius buttstock dan lancip laras dapat disesuaikan |
| Bahan cangkang | standar TPU 840D; Alternatif terpal PVC 500D |
| Spesifikasi bebas PVC | Konstruksi TPU di seluruh bagian |
| Tambalan logo yang dilas | Diterapkan tanpa menusuk cangkang |
| Konfigurasi saku | Ukuran, posisi, atau saku las kedua |
| Perpecahan warna | Panel las dua warna dalam kombinasi apa pun |
| Dokumentasi parameter | Catatan pengelasan disediakan untuk file berkualitas |
1. Inspeksi kain masuk dan uji kemampuan las pada batch
2. Pengaturan parameter pengelasan — daya, tekanan, waktu tinggal dicatat per batch
3. Sampel las artikel pertama dan uji pengelupasan destruktif
4. Pemotongan panel secara presisi ke pengembangan bilik
5. Pengelasan RF radius ruang buttstock
6. Pengelasan RF pada ruang laras meruncing dan jahitan tepi
7. Sambungan las pada saku aksesori dan jahitan ritsleting
8. Pengelasan hibrida pada jangkar tali dan dudukan pegangan
9. Verifikasi perendaman terhadap kondisi IPX7
10. Inspeksi akhir dan pengepakan ekspor
| Memeriksa | Metode | Frekuensi |
| Kemampuan las material | Pengelasan percobaan pada batch yang masuk | Setiap kelompok |
| Catatan parameter | Tenaga, tekanan, tinggal dalam log | Setiap kelompok |
| Kupas artikel pertama | Pengelupasan destruktif pada sampel las | Awal dari setiap lari |
| Penampilan las dan definisi tepi | Visual, sedang dalam proses | Kontinu |
| Konsistensi lebar las | Diukur terhadap sampel yang disetujui | Contoh |
| Pengelasan bagian melengkung | Visual pada radius buttstock | 100% |
| Integritas air jadi | Pemeriksaan perendaman | Sesuai rencana pengambilan sampel yang disetujui |
| Uji coba | Metode | Hasil |
| Kupas jahitannya | Pengelupasan destruktif pada sampel yang dilas | Kain induk robek sebelum jahitannya terpisah |
| Integritas las melengkung | Uji kupas pada radius buttstock secara spesifik | Dilakukan secara merata pada las berpenampang lurus |
| Perendaman IPX7 | Wadah tertutup direndam sedalam 1 m selama 30 menit | Tidak ada masuknya pada jahitan las mana pun |
| Kelelahan lentur jahitan | Pelenturan berulang pada garis las | Tidak ada retak atau pemisahan |
| Resistensi hidrolisis | Paparan lembab hangat yang berkepanjangan | Tidak ada pelunakan atau delaminasi jahitan |
| Integritas suhu rendah | Dilenturkan setelah 12 jam pada suhu -20 °C | Jahitannya utuh; tidak ada patah getas |
| Gosok dan selang | Pembersihan agresif berulang-ulang pada area jahitan | Tidak ada degradasi; tidak ada tepi pita untuk diangkat |
| Tarikan tambalan jangkar | Beban berkelanjutan pada tambalan tali yang dilas | Tidak ada pemisahan tambalan yang dilas |
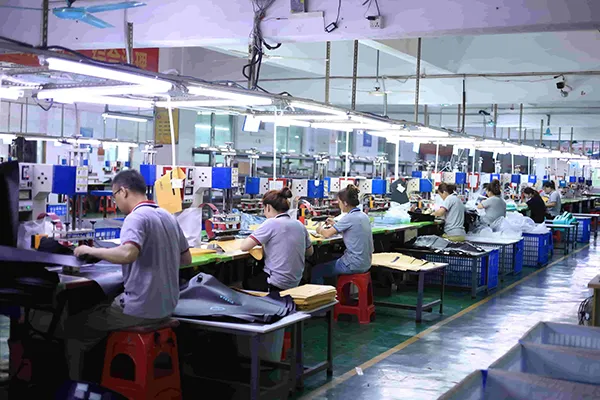
Pengelasan frekuensi tinggi merupakan peralatan modal dan bukan operasi subkontrak. Jalur pengelasan kami dijalankan sendiri di Dongguan, Tiongkok dan Kota Ho Chi Minh, Vietnam, perkakas elektroda dikembangkan sendiri untuk bentuk khusus, kemampuan las diuji coba pada setiap batch yang masuk, dan jalur pengelasan serta proses inspeksi terbuka untuk audit pembeli.
Merek tersebut menginginkan ruang popor yang lebih dalam untuk senjata dengan sisir yang dapat disesuaikan, yang mengubah radius las, bukan hanya dimensi. Kami mengembangkan perkakas elektroda baru untuk kurva yang direvisi dan menguji bagian yang melengkung secara khusus sebelum disetujui, karena pengelasan melengkung adalah tempat pertama kali kesalahan perkakas muncul. 450 pcs, 47 hari termasuk perkakas.
Tim kepatuhan mereka memerlukan catatan parameter pengelasan per batch di samping laporan pencelupan, setelah sebelumnya menerima jaminan lisan dari pemasok. Kami menyediakan angka daya, tekanan, dan daya tahan yang tercatat bersama pengiriman dan hasil pengelupasan artikel pertama. 600 buah, 43 hari.
Persyaratan pasar sepenuhnya mengesampingkan PVC. Konstruksi TPU 840D standar sudah memenuhi persyaratan, dan kami mengonfirmasi dokumentasi komposisi material melalui rantai pasokan, bukan mengganti apa pun. 350 buah, 42 hari.
"Las lengkung adalah tempat pemasok diketahui. Anda menguji bagian itu sendiri dan menunjukkan hasilnya kepada kami."
— Insinyur Produk, Merek Berburu
"Catatan parameter per batch mengubah klaim menjadi dokumen. Tim kepatuhan kami berhenti mengajukan pertanyaan setelah itu."
— Manajer Mutu, Importir
"Jika kain robek sebelum jahitannya, tidak ada lagi yang perlu diperdebatkan. Itulah ujian yang meyakinkan kami."
— Sumber Timbal, Distributor Peralatan Luar Ruang
Medan elektromagnetik pada 27,12 MHz membalikkan polaritas kira-kira 27 juta kali per detik. Molekul polar di TPU berupaya untuk menyelaraskan kembali dengan setiap pembalikan, dan gesekan internal menghasilkan panas melalui seluruh ketebalan sambungan sekaligus. Di bawah tekanan elektroda, lapisan yang melunak menyatu dan mengeras kembali sebagai satu bagian yang berkesinambungan.
Sebuah tabung adalah jahitan lurus yang diulang. Cangkang ini memiliki ruang buttstock melengkung yang memerlukan perkakas yang dibentuk sesuai jari-jari, ruang barel yang meruncing di mana lebar las harus tetap konstan saat panel menyempit, kantong las yang dipasang pada permukaan yang sudah dilas, dan ritsleting yang dilas ke dalam jahitan. Masing-masing merupakan keputusan perkakas dan parameter yang terpisah.
Pengujian kulit yang merusak. Pada pengelasan yang benar, kain induk robek sebelum jahitannya terpisah. Pemisahan yang bersih di sepanjang garis las berarti energi tidak mencukupi dan memicu peninjauan parameter sebelum produksi dilanjutkan.
Daya, tekanan elektroda, dan waktu tunggu, diatur per batch kain yang masuk dan dicatat. Pendinginan di bawah tekanan adalah langkah keempat dan langkah yang paling sering dilewati dalam produksi berbiaya rendah — melepaskan elektroda lebih awal akan meninggalkan sambungan yang terlihat benar dan terkelupas karena beban.
Tidak. Prosesnya memerlukan polaritas molekul. TPU dan PVC dilas dengan baik; polietilen dan polipropilen bersifat non-polar dan tidak dapat dilas RF sama sekali. Nilon atau poliester yang tidak dilapisi memerlukan laminasi yang dapat dilas. Kemampuan las diuji pada setiap batch yang masuk.
Ya, di lini kami sendiri di Dongguan, Tiongkok dan Kota Ho Chi Minh, Vietnam, dengan peralatan elektroda yang dikembangkan sendiri. Jalur pengelasan dan proses inspeksi terbuka untuk audit pembeli.
Pita jahitan terangkat, lubang jarum terbuka kembali seiring bertambahnya usia perekat, jahitan menjadi longgar karena getaran, jahitan saku bocor saat dijahit melalui cangkang, dan tali pengikat menembus penghalang. Tak satu pun dari mode kegagalan tersebut ada pada cangkang yang dilas.
Ya. Karena tidak ada selotip yang perlu diangkat, jahitan yang dilas tahan terhadap pembersihan yang dapat merusak wadah yang diberi selotip — berguna setelah terkena garam, lumpur, atau darah.
Tidak. Setelah dua belas jam pada suhu -20 °C, jahitannya tetap utuh dan fleksibel tanpa adanya patah getas pada garis las.
Ya. Konstruksi TPU 840D standar bebas PVC, dan dokumentasi komposisi material dapat dipasok melalui rantai pasokan untuk pasar yang memerlukannya.
Ya. Perkakas elektroda dikembangkan sendiri untuk panjang khusus, profil ruang, tulangan las, dan tambalan logo. Perkakas dikutip secara eksplisit dan bukan dimasukkan ke dalam harga satuan.
MOQ 300 pcs, sampel dalam 7–10 hari, produksi dalam 30–45 hari, dikutip EXW, FOB, atau CIF, dengan pengembangan perkakas yang dikutip per proyek dan dokumentasi parameter pengelasan tersedia untuk file berkualitas.
Alamat
No.88, Ruas Fenggang Jalan Dongshen, Kota Fenggang, Kota Dongguan, Provinsi Guangdong, Tiongkok
Telp
Surel